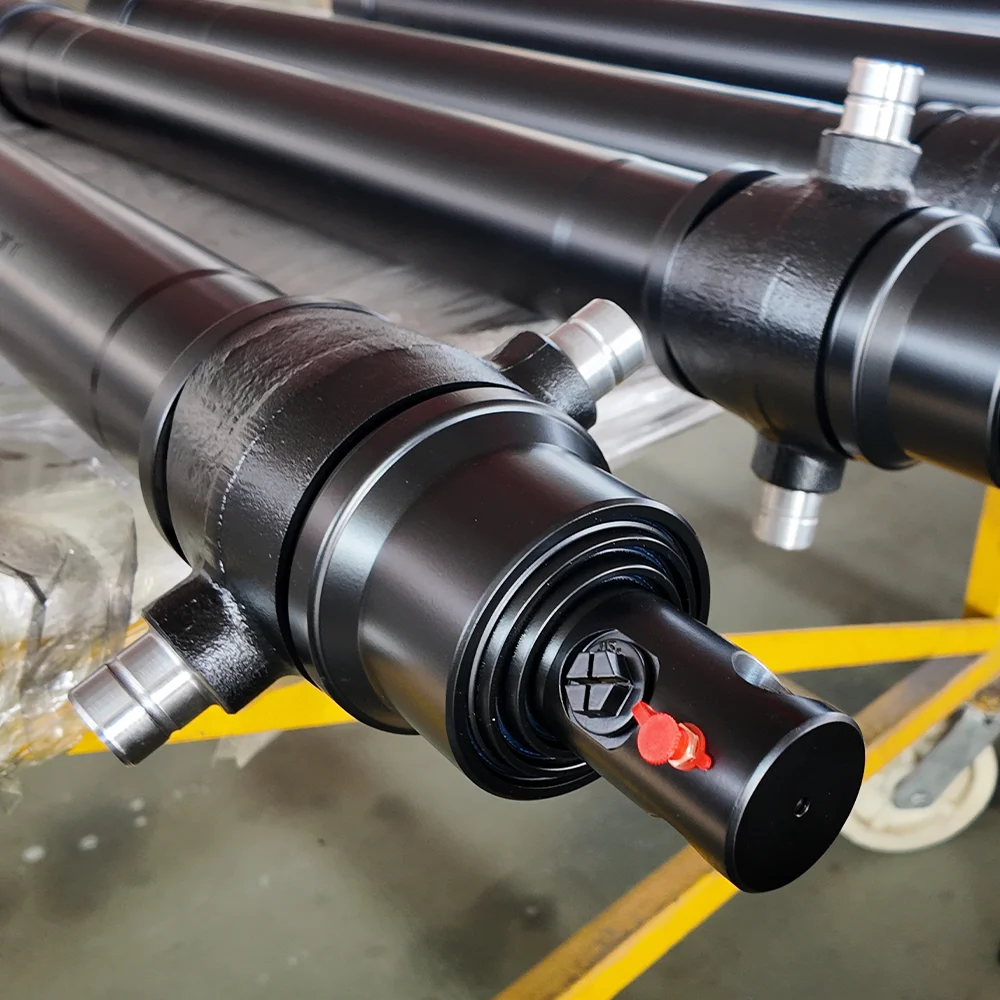
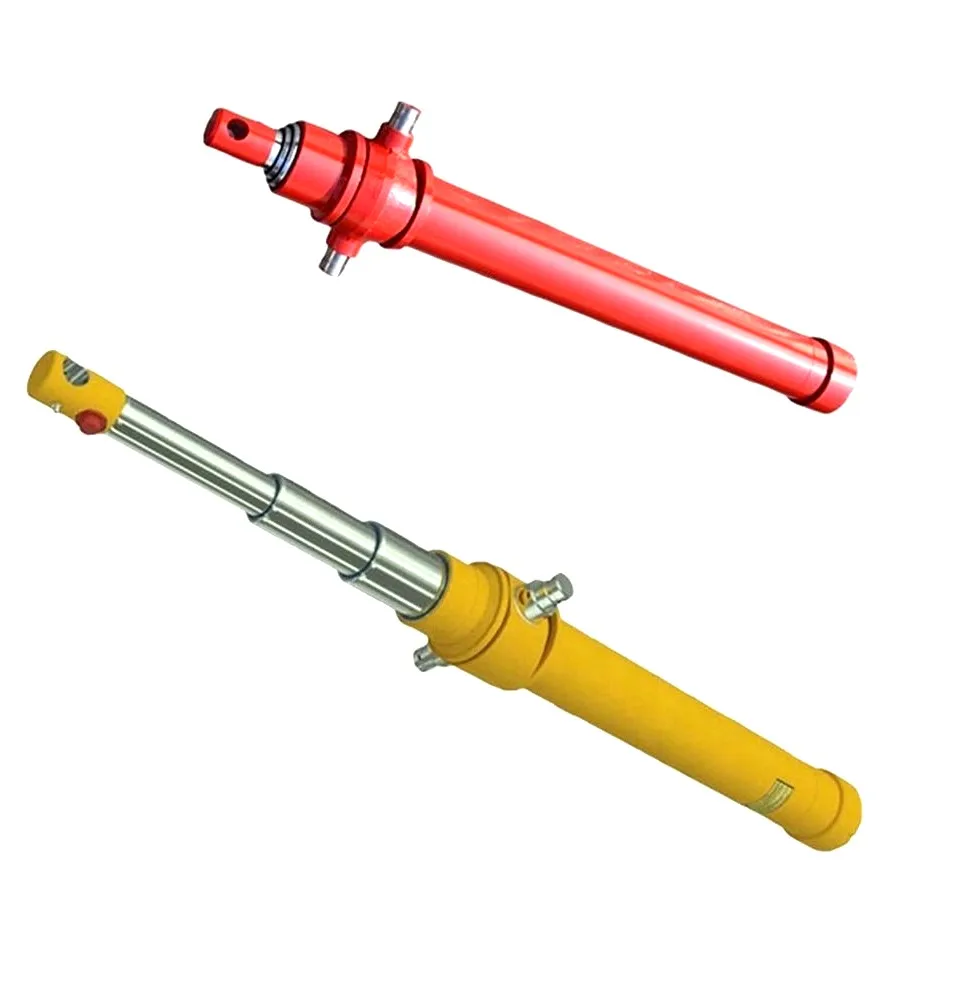
Millalhüdrosilindridrikke korral vaatavad välitehnikud instinktiivselt silindri sisse – kontrollivad kolvitihendeid, varda kroomi ja klaasipuhasti rõngaid. Kuid raske tööga liikurmasinate, nagu ekskavaatorid, kaevanduslabidad, prügipakkijad ja liigendlaadurid, põhjustab kuni 40% plaanivälistest silindrite vahetustest katastroofiline mehaaniline rike paigalduse pöördepunktides: varda aasas, aluse klambris või võlli tihvti avades.
Külmunud, lõhestatud või ovaalse kujuga tihvt lukustab liigendliigendid, tekitab kolvivardale tugevaid külgsuunalisi paindemomente ja kiirendab pea nääre lekkimist. Selles insenerijuhendis kirjeldatakse üksikasjalikult tihvtide kulumise algmehaanikat, kohtuekspertiisi diagnostikat, et eristada rämpsu korrosioonist, ning metallurgilisi võrdlusaluseid raskeveokite pukside ja karastatud sulamist tihvtide valimiseks.
| Rikkerežiim | Füüsiline algpõhjus | Visuaalne / kuuldav signatuur |
|---|---|---|
| Kleepuv Galling | Metall-metalli mikrokeevitus piiripealse määrdekadu tõttu äärmusliku kontaktrõhu korral | Tihvtil sügavad pikisuunalised süvendid; kõrge heliga krigistamine artikulatsiooni ajal; kinni võetud pin |
| Korrosioon | Mikrovõnkumised (<100 um), mis purustavad tugeva vibratsiooni all kaitsva oksiidkile | Peen punakaspruun (kakao) pulber või nööpnõelasilmast nutt must muda; aukudega kontaktkorterid |
| Ava ovaliseerimine (silmade pikenemine) | Maksimaalne pulseeriv löökkoormus ületab algterase voolavuspiiri miljonite tsüklite jooksul | Silma ava läbimõõt venib ümaraks >0,5 mm; liigne mehaaniline kolisemine tagurdamisel |
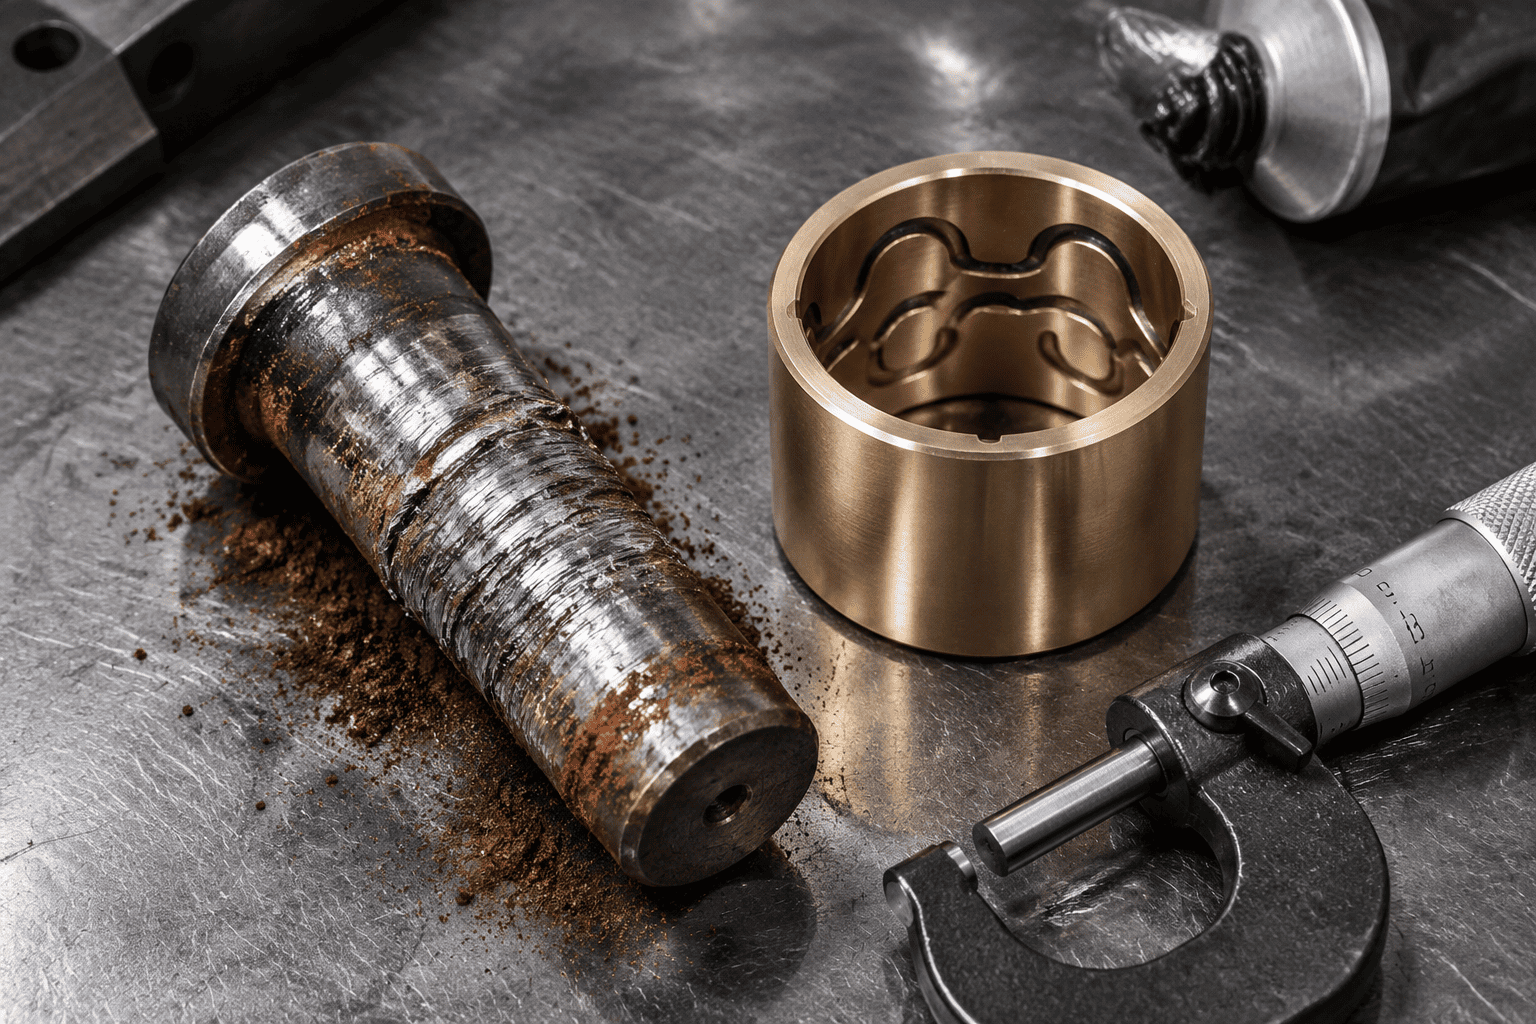
Kui ekskavaatori kopphüdrosilindermurdub läbi tiheda savi või kivimi, kontaktrõhud üle tihvti ja puksi ületavad kergesti 80–100 MPa (11 600–14 500 psi). Kui määrdemäärdekile laguneb, puutuvad terastihvti ja terasvarda aasa mikroskoopilised pinnad otse kokku. Hõõrdumine tekitab koheselt lokaalset soojust, mis ületab 800 °C, põhjustades mikrokeevisõmbluste moodustumist ja põhimetalli tükkide rebimist. Tundide jooksul kinnitub tihvt klambrisse.
Kõrgsageduslikes vibreerivates seadmetes, nagu teepead ja hüdrovasarad, läbib tihvt pideva koormuse all pisikesi nurkseid mikroliigutusi (alla 50 mikroni). See mikrohõõrumine pühib ära rasva, purustades mikroskoopilised teraseosakesed. Kuna need värskelt pügatud terasosakesed õhus oksüdeeruvad, moodustavad nad kõva raudoksiidi (Fe₂O3), luues abrasiivse punase poleerimisriba, mis lihvib tihvti silma liiga suureks.
Ühes tükis sepistatud varda aasades ja keevitatud alusplaatides põhjustab pidev suunaga löömine ümmarguse tihvti ava püsiva pikliku ellipsi kuju. Kui kliirens ületab 0,8 mm (0,030"), võimenduvad dünaamilised löökkoormused eksponentsiaalselt, põhjustades lõpuks rõngaste väsimuspraod silma kella 3 ja 9 pingekontsentratsiooni nurkades.
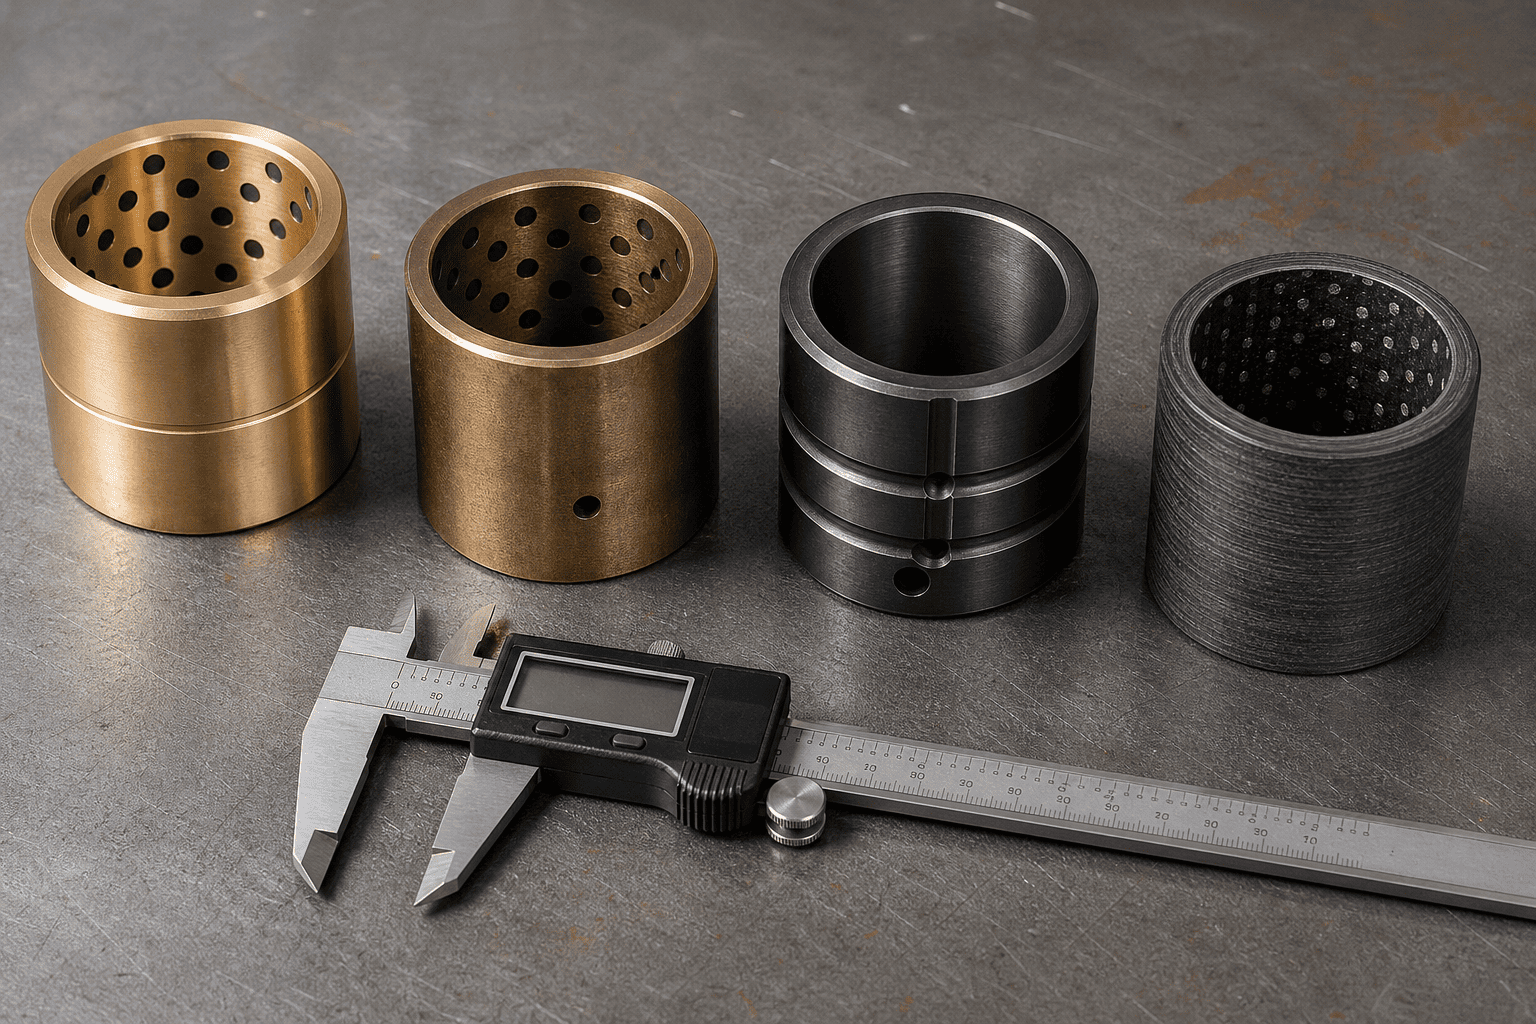
Õige puksarhitektuuri valimine erineb 1000 tunni ja 10 000 tunni tõrgeteta pöörde tööea vahel:
| Puksi materjali klass | Maksimaalne dünaamiline koormus | Vajadus määrida | Parim operatsioonistseen |
|---|---|---|---|
| Suure pliisisaldusega pronks (SAE 660 / C93200) | 35–45 MPa (mõõdukas) | Vajalik igapäevane määrimine | Kergetööstus ja üldine põllumajandus |
| Mangaani pronks (C86300 suure tõmbetugevusega) | 70–90 MPa (raskeveokite) | Nõutav perioodiline määrimine | Tõsine pinnase teisaldus- ja kaevanduskopa ühendus |
| Karastatud teras (8620 Carburized 60HRC) | 120–150 MPa (äärmuslik löök) | Määrimine + kõrgsurvemoly | Prügipakendajad, lõikelõuad, rasked purustid |
| PTFE kiudhaava komposiit (Duralon) | 100–140 MPa (nullmäärimine) | 100% RASVAVABA Isemääriv | Veealused, toidukvaliteediga ja ligipääsmatud pöörded |
Ärge kunagi paigaldage karmistamata kaubanduslikku 1045 süsinikterasest tihvti raskesse silindriklambrisse. Standardi 1045 pinna kõvadus on ainult 18–22 HRC; see deformeerub ja sapib mõne nädala jooksul mangaanpronksist või karastatud terasest puksi vastu.
Põhisüdamiku materjal: 4140 kroom-molübdeen või 8620 nikkel-kroom legeerteras, mis on karastatud ja karastatud, et tagada südamiku vastupidavus (28–32 HRC), et neelata äärmuslikke painutuslööke ilma klõpsamiseta.
Pinnakatte karmistamine: induktsioonkarastatud või sügavkarbureeritud kuni 58–62 HRC minimaalse sügavusega 1,5 mm (0,060 tolli).
Pinna viimistlus: Täpselt lihvitud ja poleeritud kuni Ra ≤ 0,2 μm (8 mikrotolli). . Söövitavas merekeskkonnas, jääsulatamisel maanteesoola või keemilise väetise korral määrake kõvastunud korpusele 25-mikronine kõvakroomkatte või QPQ vedelnitriidiga pealiskiht.
Kas kogete pidevat tihvtide lõhenemist, kolisevat pöördeliigendit või klambri kõrva lõhenemist kogu teie seadmepargis?
Võtke ühendust HCIC spetsialiseeritud insenerirühmaga. Valmistame raskeveokite kohandatud silindreid, mis on varustatud mangaanpronksist, karkassiga karastatud sulamist või isemäärduvate komposiitpuksidega, mis on ühendatud sertifitseeritud 58–62 HRC induktsioonkarastusega tihvtidega, mis on loodud töökindluse nullseisundiks.