Raskete hüdrosilindrite puhul tagab kõva kroomitud galvaniseerimine peamise tõkke abrasiivse kulumise ja keskkonna oksüdatsiooni vastu. Kihi paksuse mõõtmine ilma viimistletud jahvatatud vardaid hävitamata on esmatähtis artikli kontrollimise etapp.
| Üksus | Üksikasjad |
|---|---|
| Kvadrandi positsioonid | Ülemine kvadrant: 0° Parem: 90° Alumine kvadrant: 180° Vasak: 270° (Mõõdetud täisterasest vardale) |
| Pikisuunalised mõõtejaamad | 3 jaama: ees (100 mm), keskel, taga (100 mm) |
| Radiaalsed näidud | 4 radiaalset näitu jaama kohta, kokku 12 punkti andmemaatriks |
| Sihtpaksus | Standardne tööstuslik ≥ 25 μm Tõsine koormus ≥ 40–50 μm |
Kõvakroomitud kolvivarraste kvaliteedistandardite range järgimine hüdrosilindritele paksuse kontrollimise ajal hoiab ära varraste varajaste täppide tekke ja õlitihendite väljapressimise raskete mitme vahetusega töödel.
Hüdraulilise silindri varda funktsionaalne kriimustuskindlus sõltub ladestunud kroomvõre kristallograafilisest kõvadusest:
Erinevalt dekoratiivsest heledast kroomist tekivad tööstusliku kõvakroomiga galvaniseerimisel elektrosadestamise ajal loomulikult sisemised pinget leevendavad mikropraod. Kontrollitud mikropragude võrgud on kriitilise tähtsusega: need säilitavad mikroskoopilised määrdeõlikiled, mis vähendavad tihendi hõõrdumist, laskmata söövitaval niiskusel jõuda töötlemata alusterasele.
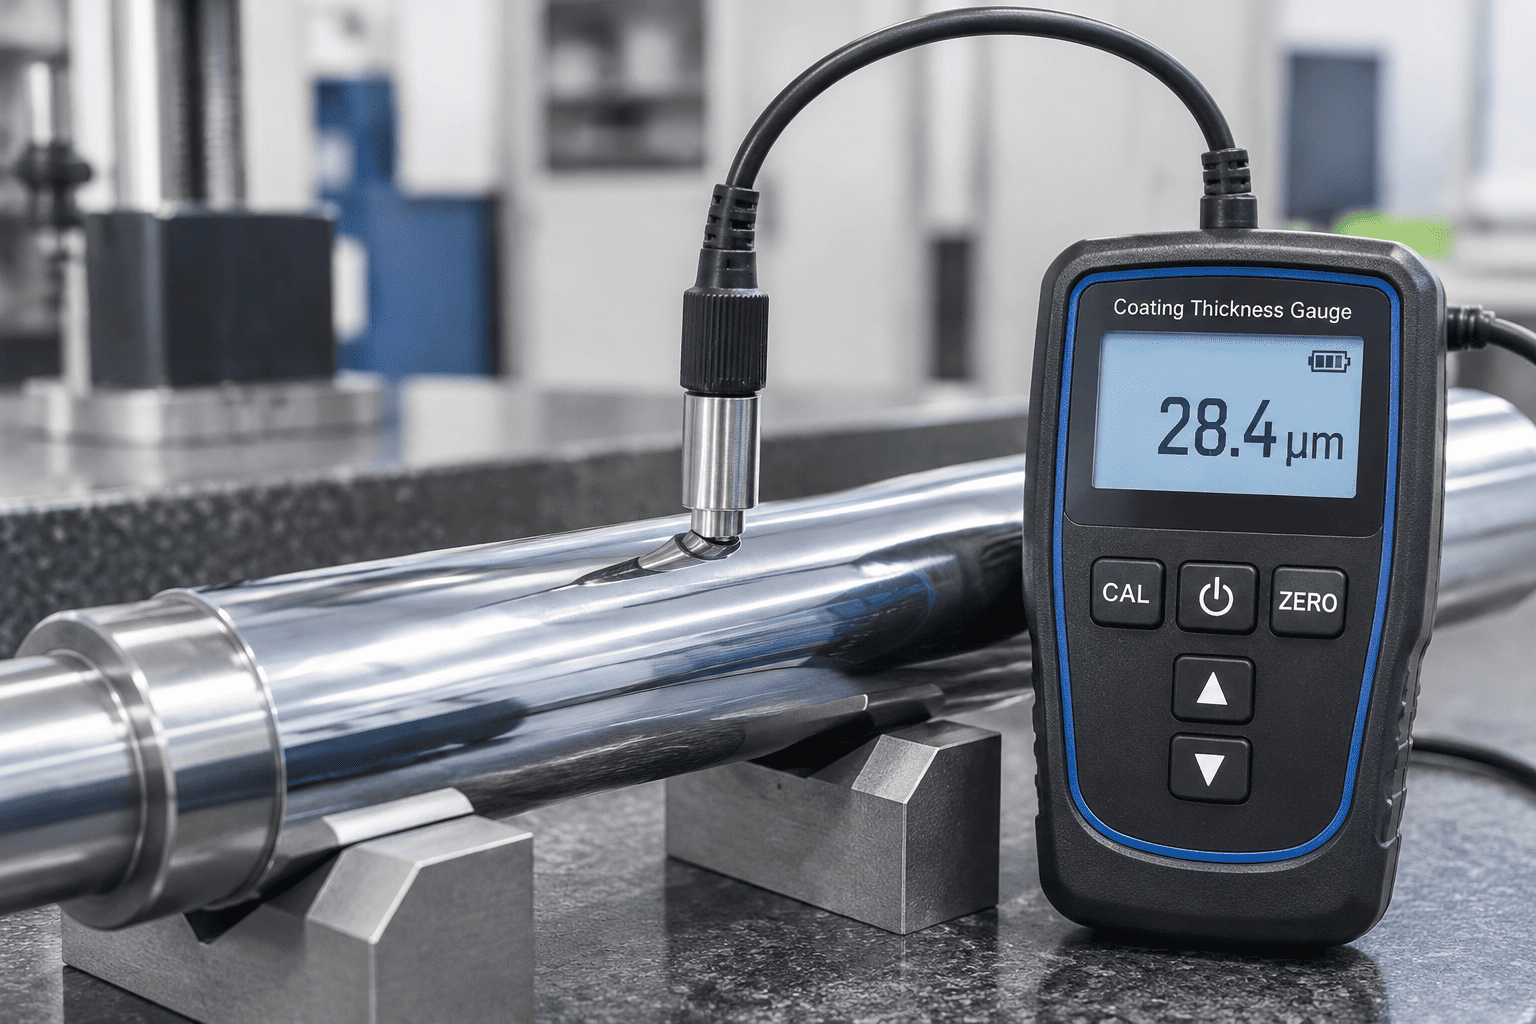
1. Reaktiivi koostis: valmistage destilleeritud vees lahustatud 10 g/l kaaliumferritsüaniidi (K3[Fe(CN)₆]) ja 20 g/l naatriumkloriidi (NaCl) lahus.
2. Kasutamine: kandke reagendiga küllastunud imav filterpaber 10 minutiks otse puhastatud, rasvatustatud kroomitud varda pinnale.
3. Reaktsioonikeemia: kui poorid või läbivad praod ulatuvad täielikult alla mustast terasest aluse, raua ioonid lahustuvad ja reageerivad, et moodustada iseloomulikPreisi sinised plekid (Fe₄[Fe(CN)₆]₃):
4. Vastuvõtmise künnis: hüdrosilindrite kõvakroomitud kolvivarda kvaliteedistandardite kohaselt on esimese klassi hüdrosilindrite varraste puhul lubatud null sinist täppi 100 cm² kohta.
Optilise metallograafilise kontrolli korral (200-kordne suurendus vesinikkloriidhappega) peavad suure vastupidavusega vardad näitama 400–600 mikropragu lineaarse sentimeetri kohta. Suletud, pragudeta võrk takistab niiskuse migratsiooni, säilitades samal ajal U-kujuliste polüuretaantihendite piirmäärimise.
Kiirendatud korrosioonikambrid simuleerivad kontrollitud laborikeskkonnas aastatepikkust karmi ranniku-, jäätõrjekemikaali ja kivimurru kokkupuudet.
Nende hüdrosilindrite kõvade kroomitud kolvivarraste kvaliteedistandardite järgimine tagab, et karmis maanteesoolamise, põllumajandusväetise ja rannikualade laevatehase keskkonnas kasutatavad vedeliku jõusilindrid töötavad ilma tihendit purustavate korrosiooniaukudeta.
| Metroloogia mõõde | Standardne kvaliteedinõue | Kinnitusstandard | Rikkerežiim on ära hoitud |
|---|---|---|---|
| Kattekihi paksus | ≥25 μm (standardne) / ≥40–50 μm (raskeveokite) | ISO 2178 magnetiline induktsioon | Enneaegne läbikulumine ja alusterase kokkupuude |
| Vickersi mikrokõvadus | 850 kuni 1050 HV0.1 (65 kuni 70 HRC) | ISO 4516 / ASTM E384 | Õhus lenduvast kruusast ja liivast kriimustamine ja skoorimine |
| Mikropragude tihedus | 400 kuni 600 pragusid/cm (mitteläbiv võrk) | Metallurgiline söövitus @200× | Õlikile nälg või sügav niiskuse imbumine |
| Poorsuse kontrollimine | Null siniseid laike 100 cm2 filtritesti kohta | Ferroksüülreaktiiv (ASTM B571) | Pinhole galvaaniline rooste ja maa-alused villid |
| Neutraalne soolapihustus (NSS) | 500 kuni 1000+ tundi (hinnang 10) | ASTM B117 / ISO 9227 | Keskkonnasõbralik rooste tekkimine avatud pargitud vardadel |
| Pinna viimistlus (Ra) | Ra = 0,10 kuni 0,20 μm (Rmr> 50%) | ISO 4287 pliiatsi profiilimeeter | Varda tihendi huule hõõrdumine ja dünaamiline hüdraulikaõli leke |
| Diameetriline väljavool | ≤0,15 mm 1000 mm varda pikkuse kohta | Valimisindikaator V-plokkidel | Silindri nääre puksi sidumine ja tihendi ovaliseerimine |
Nende põhjalike kõvakroomitud kolvivarraste kvaliteedistandardite rakendamine hüdrosilindrite jaoks tagab, et hüdroseadmete tootjad tarnivad lekkevabad pika elueaga lineaarsed ajamid ülemaailmsetel tööstus- ja mobiilseadmete turgudel.
Tehnilise dokumentatsiooni, materjalikatse sertifikaatide (EN 10204 3.1) ja kohandatud OEM-i silindrivarda spetsifikatsioonide jaoksvõtke ühendust HCIC kvaliteeditehnoloogiaga aadressil "info@jnhcic.com".